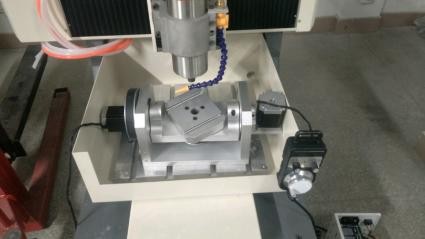
Beş eksenli takım tezgahları, bağlantı dönüşünü destekleyip desteklemediklerine göre beş eksenli bağlantı takım tezgahlarına ve beş eksen konumlandırma takım tezgahlarına ayrılabilir. İkisi arasındaki fark, ikincisinin yalnızca 3 artı 2'nin gereksinimlerini karşılayabilmesi, birincisinin ise hem bağlantılı hem de bağlantısız işleme görevlerini tamamlayabilmesidir. Takım ekseninin veya iş parçasının oryantasyonu sabittir ve işleme sürecinde değişmez.
Çok eksenli işleme, sabit eksenli işlemenin aksine, makineyle işleme işlemi sırasında harekete en az bir dönen eksenin dahil olduğu anlamına gelir. Bununla birlikte, dönen eksenin harekete katılımının, dönen eksenin öteleme ekseni ile bağlantılı olduğu anlamına gelmediği unutulmamalıdır. Çoğu durumda, dönen eksen bir konumlandırma görevi görür. Bu tür işleme, yukarıda bahsedilen 3 artı 2 işlemedir ve esas olarak otomobil şanzıman gövdesi, motor muhafazası vb. gibi çoğu mekanik parçayı hedefler.
Üç eksenli bir frezeleme programında, beş eksenli makine aletinin iki döner ekseni, kesme aletini eğik bir konumda sabitlemek için kullanılır. 3 artı 2 işleme teknolojisi adı, beş eksenli takım tezgahlarının konumlandırılması olarak da adlandırılan bundan gelir. Dördüncü ve beşinci eksenler, talaşlı imalat işlemi sırasında sürekli 3 artı 2 konumlandırmalı işleme prensibi yerine sabit bir konumda takımın yönünü belirlemek için kullanılır. Basitçe söylemek gerekirse, işleme için üç eksen fonksiyonunun belirli bir açıda gerçekleştirilmesi, yani konumlandırma kullanılır. Kısacası takım tezgahı belli bir açıda döndükten sonra yine normal bir üç eksenli takım tezgahı gibi işlemeyi gerçekleştirir.